
ماشین های برش هیدرولیک اتوماتیک: انواع، مشخصات و راهنمای انتخاب
این تغییر در جایی که برش در جلوی خط تولید قرار می گیرد - در ساخت ماشین آلات، کارهای متالورژی، کارگاه های ورق فلزی هوانوردی، و بخش های تشکیل دهنده صنایع سبک، بسیار اهمیت دارد. سوال عملی برای اکثر خریداران این نیست که آیا اتوماسیون کمک می کند یا خیر. این است که چیدمان ماشین، مجموعه مشخصات و بسته کنترلی متناسب با موادی است که در واقع برش داده اند.
چگونه یک برش هیدرولیک اتوماتیک در واقع کار می کند
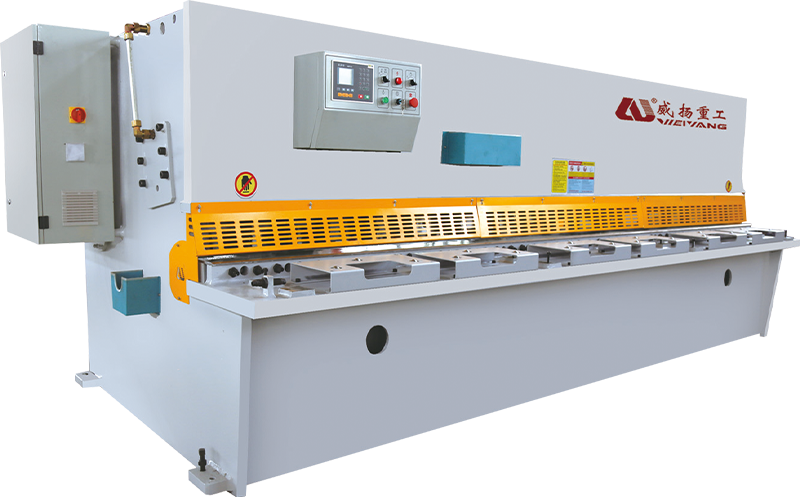
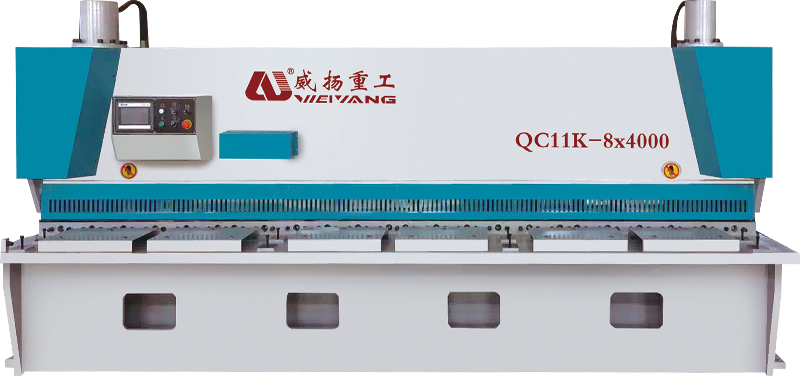
اصل کار ساده است. سیلندرهای هیدرولیک تیر بالایی را به سمت پایین هدایت می کنند و تیغه نصب شده روی آن تیر از تیغه پایینی ثابت عبور می کند و جدایی تمیزی را در امتداد خط برش ایجاد می کند. نیروی برش از فشار روغن ناشی می شود تا حرکت چرخ طیار، به همین دلیل است که یک برش هیدرولیک حتی در نزدیکی پایین ضربه قابل کنترل می ماند.
قسمت اتوماتیک مربوط به کنترل است. یک کنترلر CNC گیج عقب را قرار می دهد، پرتو را می زند و فاصله تیغه و زاویه چنگک را از یک برنامه ذخیره شده تنظیم می کند. در یک برش دستی، هر یک از اینها یک کار راه اندازی جداگانه است. در یک ماشین اتوماتیک، اپراتور برنامه ای را انتخاب می کند و ماشین خودش را آماده می کند. سیستم هیدرولیک به اندازه تیغه سزاوار توجه است، زیرا رفتار فنی سیستم هیدرولیک در دستگاه برش CNC به طور مستقیم بر سرعت چرخه، کیفیت برش و قابلیت اطمینان طولانی مدت تأثیر می گذارد.
گیوتین یا پرتو چرخشی: ابتدا طرح را انتخاب کنید
قیچی های هیدرولیک اتوماتیک حول دو طرح مکانیکی اصلی ساخته می شوند و قابل تعویض نیستند. هر طرح بندی متناسب با مشخصات تولید متفاوت است.
- قیچی گیوتین (دروازه). تیغه بالایی را مستقیماً به سمت پایین و به موازات تیغه پایین حرکت دهید. قاب سفت و سخت در برابر انحراف مقاومت می کند، مسیر تیغه عمود می ماند و دستگاه دقت لبه را روی صفحه سنگین حفظ می کند. زمانی که متریال معمولی شما بالاتر از 10 میلی متر است یا زمانی که لبه های برش مربعی و صاف یک نیاز سخت است، این طرح را انتخاب کنید.
- قیچی پرتو چرخشی تیغه بالایی را به دور یک محور بچرخانید، که نیروی برش مورد نیاز را کاهش می دهد و قاب را ساده می کند. آنها سبکتر و فشردهتر هستند و از 0.5 میلیمتر تا فولاد ملایم تقریباً 8 تا 10 میلیمتر بسیار خوب کار میکنند - رایجترین محدوده برشی در ساخت عمومی.
یک قانون کلی مفید: اگر بیشتر کار شما کمتر از 8 میلی متر است، یک دستگاه پرتو چرخشی معمولاً بهترین تعادل قیمت، سرعت و ردپای کارگاه را ارائه می دهد. اگر مرتباً 10 میلیمتر و بالاتر برش میزنید، طراحی سفتتر دروازه هزینه سرمایه بالاتر آن را توجیه میکند.
شش مشخصاتی که عملکرد ماشین را تعیین می کند
یک بروشور اعداد زیادی را فهرست می کند. شش مورد از آنها به شما می گویند که آیا برش با کاری که واقعاً برش داده اید مطابقت دارد یا خیر.
| مشخصات | محدوده معمولی | تاثیر تولید |
|---|---|---|
| حداکثر ضخامت برش | 4-25 میلی متر (فولاد ملایم) | اندازه قاب، قدرت پمپ و محدوده شکاف تیغه را تعیین می کند |
| طول برش | 2500-6000 میلی متر | بزرگترین برگهای را که میتوانید در یک پاس پردازش کنید، تعریف میکند |
| ضربه سنج پشت و دقت | 500-800 میلی متر؛ ± 0.05-0.1 میلی متر | تکرارپذیری ابعاد را در بین دسته ها کنترل می کند |
| زاویه شن کش | 0.5-2.5 درجه | چنگک پایین تر اعوجاج قطعه را کاهش می دهد. چنگک بالاتر صفحه ضخیم تر را برش می دهد |
| تنظیم فاصله تیغه | CNC اتوماتیک (حدود 5-10٪ ضخامت صفحه) | کیفیت لبه را بهبود می بخشد و طول عمر تیغه را افزایش می دهد |
| سرعت برش | 6-18 ضربه در دقیقه | سرعت خطوط برش دسته ای را تنظیم می کند |
روابط مهمتر از اعداد هستند. ضخامت برش هزینه قاب و هیدرولیک را افزایش می دهد. زاویه شن کش و فاصله تیغه دو تنظیمی هستند که یک برش متوسط را به یک برش تمیز تبدیل می کنند. دقت گیج پشتی تعیین می کند که آیا قطعات تمام شده در یک دسته طولانی از هم جدا می شوند یا خیر. ماشینی که در این سه جفت - قدرت، هندسه، موقعیت یابی - امتیاز خوبی می گیرد، دستگاهی است که تا پانزده سال دیگر همچنان روی زمین خواهد بود.
آنچه خریداران با تجربه قبل از امضا بررسی می کنند
یک دستگاه می تواند در نمایشگاه قانع کننده به نظر برسد و پس از شش هفته کارکرد دو شیفت همچنان ناامید شود. خریداران باتجربه رنگ را پشت سر می گذارند و چهار ناحیه را بررسی می کنند.
- استحکام قاب با اعمال نیروی تیغه در طول برش، قاب منحرف میشود. یک قاب جوشی با صفحات جانبی ضخیم و تنش زدایی مناسب، انحراف را به اندازه ای کم نگه می دارد که تیغه موازی با بستر بماند. یک قاب سبک به صورت موازی ضعیف و سایش زودرس تیغه ظاهر می شود.
- اجزای هیدرولیک و خنک کننده. پمپ، سوپاپ ها و سیل سیلندرها عضله دستگاه را مشخص می کنند. برای عملکرد مداوم، خنک کننده روغن هیدرولیک اختیاری نیست. روغن داغ رفتار برش را تغییر می دهد و سایش مهر و موم را تسریع می کند.
- کنترلر CNC و برنامه نویسی کنترل باید برنامه های مواد را ذخیره کرده و فراخوانی آنها را آسان کند. یک آزمون عملی: آیا اپراتور می تواند بدون باز کردن دفترچه راهنما یک دسته جدید راه اندازی کند؟
- مواد تیغه و مکانیزم شکاف تیغه. کیفیت فولاد تیغه در فواصل سنگ زنی خود را نشان می دهد. تنظیم شکاف تیغه CNC فاصله را در درصد صحیح ضخامت صفحه نگه میدارد، که مستقیمترین تأثیر را بر تشکیل سوراخ و کیفیت لبه دارد.
تعیین موقعیت، تنظیم و تأیید برای چند دقیقه بین برش ها زمان می برد. در یک برش هیدرولیک اتوماتیک، آنها چند ثانیه طول می کشند - و این همان جایی است که افزایش بهره وری در واقع از آنجا ناشی می شود.
ایمنی و پشتیبانی لیست را کامل می کند. محافظ مطابق با CE، پرده های نور، سیستم توقف اضطراری، و راه اندازی توسط تکنسین های آموزش دیده لوازم جانبی نیستند. یک دستگاه برش نیروی کافی برای بریدن فولاد ضخیم در کمتر از یک ثانیه تولید می کند. سزاوار احترام در روز نصب است که در طبقه تولید.
جایی که برش خودکار سریعترین بازپرداخت را دارد
بازپرداخت در مغازه هایی که همان خانواده مواد را در دسته های مکرر برش می دهند سریع ترین است. در ساخت ماشین آلات به عنوان مثال، برشی مواد خالی را به ایستگاه های خمشی، جوشکاری و تکمیلی تغذیه می کند. هنگامی که یک خالی اشتباه است، هر ایستگاه پایین دستی برای خطا پرداخت می کند. موقعیت یابی خودکار رایج ترین منبع آن خطا را حذف می کند - تنظیم دستی بین دسته ها.
همین منطق در کارخانههای متالورژی و بخشهای ورق فلزی هوانوردی، که کیفیت لبه و سازگاری ابعادی الزامات صریح هستند، صدق میکند. در صنایع سبک - قفسه بندی، پانل ها، محفظه ها - این مزیت به عنوان خروجی در هر شیفت نشان داده می شود.
اگر موقعیت یابی خودکار 15 تا 20 ثانیه در هر برش صرفه جویی کند، خطی که 200 جای خالی در روز برش می دهد بیش از یک ساعت زمان اپراتور را بازیابی می کند. در دو شیفت، این ظرفیت اضافی در هر روز است.
صرفه جویی در مواد نیز ظاهر می شود. شکاف تیغه ای که به درستی برای ضخامت مواد تنظیم شده است، لبه ای بدون سوراخ ایجاد می کند، که به معنای عبور کمتر از سنگ زنی، قطعات خرد شده کمتر و تیغه ای است که برای مدت طولانی تری تیز می ماند. این پس انداز کمتر از پس انداز نیروی کار است، اما در هر برشی که دستگاه انجام می دهد جمع می شود.
دقیق نگه داشتن برش خودکار برای طولانی مدت
برش هیدرولیک اتوماتیک یک ماشین بدون تعمیر و نگهداری نیست. این ماشینی است که زمان بندی نگهداری آن آسان تر است. سه عادت از سرمایه گذاری محافظت می کند.
- هر زمان که ضخامت مواد را تغییر می دهید شکاف تیغه را بررسی کنید. فاصله صحیح تقریباً 5 تا 10 درصد ضخامت صفحه است. یک شکاف بیش از حد بزرگ باعث ایجاد لبه نورد و سوراخ های سنگین می شود.
- روغن هیدرولیک را در سطح، درجه حرارت و تمیزی مناسب نگه دارید. روغن آلوده شایع ترین علت حرکت کند تیر و نیروی برش ناسازگار است.
- گیج عقب را در فواصل زمانی معین کالیبره کنید. حتی یک رانش کوچک، مشخصات 0.1 ± میلی متر را به یک ژنراتور مجدد تبدیل می کند.
تیغه به جای بریدن پاره می شود، لبه غلت می خورد و سطح صدا بالا می رود. در صورت عدم تصحیح تیغه، ریزتراشههای تیغه ایجاد میشود و مکانیسم شکاف بهطور ناهموار فرسوده میشود.
و یک قانون هرگز تغییر نمی کند: دست ها را از ناحیه برش دور نگه دارید. اپراتور بخشی از چرخه ماشین نیست - این تمام نقطه اتوماسیون است.
حتی یک برش هیدرولیک کوچک ده ها تن نیروی برش تولید می کند. پرده های نور، کنترل های دو دستی و حفاظ های مکانیکی به یک دلیل نصب می شوند: آنها تنها چیزهایی هستند که سریعتر از پرتو هستند.
تصمیم گیری متناسب با طبقه شما
یک دستگاه برش هیدرولیک اتوماتیک زمانی جایگاه خود را به دست می آورد که توان عملیاتی، تکرارپذیری و استقلال اپراتور بیشتر از کوچکترین قیمت خرید ممکن باشد. با طرح شروع کنید - تیر تاب برای ورق متوسط، برش دروازه برای صفحه سنگین تر. شش مشخصات را در برابر محدوده موادی که واقعاً پردازش می کنید تأیید کنید. قاب، هیدرولیک، کنترلر و مکانیزم تیغه را با همان دقتی که با پرس بریک یا برش لیزری انجام می دهید، بررسی کنید. و ایمنی را به عنوان بخشی از طراحی دستگاه تلقی کنید، نه یک هزینه اضافی.
اگر مغازه شما روزانه بیش از چند ده جا خالی می کند و همان خانواده ها را تکرار می کند، اتوماسیون یک لوکس نیست. ماشینی را انتخاب کنید که تحمل خود را در یک دسته کامل حفظ کند - تفاوت در هزینه دستگاه اغلب در طول عمر تیغه و قطعات اسقاط شده در سال اول بازپرداخت می شود.
محصول مرتبط
-
 +86-13813747229
-
 [email protected]
-
 شماره 22 خیابان هایفانگ، شهر چنگدونگ، شهر هایان، استان جیانگ سو، چین.
حق چاپ © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. تمامی حقوق محفوظ است.
