
دستگاه برش هیدرولیک سنگین: ظرفیت ها، انواع و راهنمای خرید
انتخاب تجهیزات · ساخت صفحه
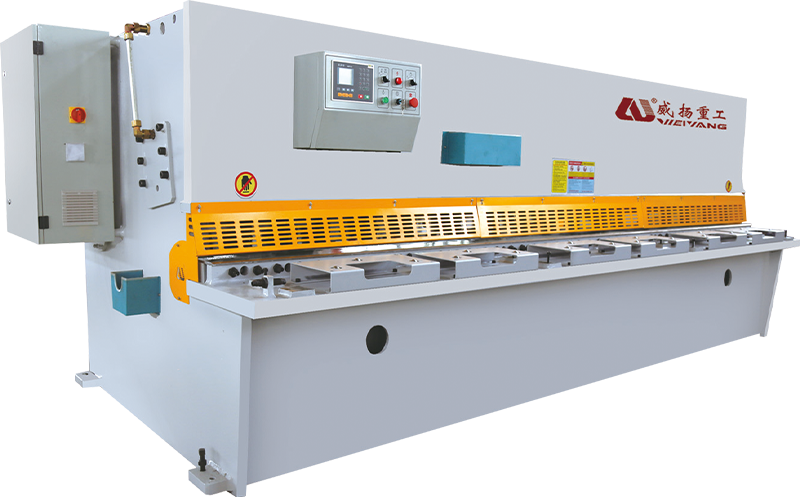
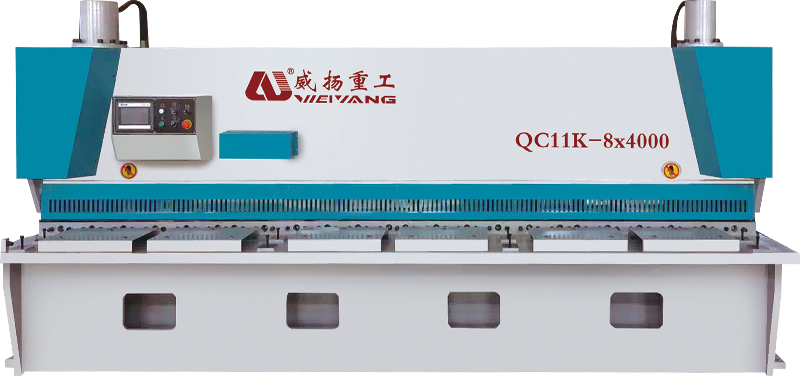
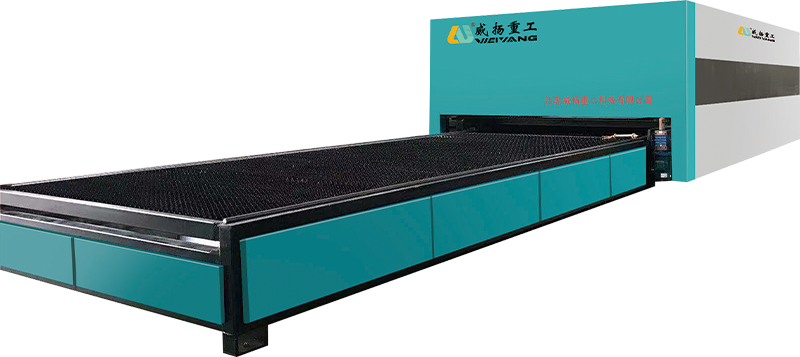
ماشین های برش هیدرولیک سنگین: ساخته شده برای صفحه ضخیم
ارقام تناژ کمتر از سفتی قاب، هندسه چنگک و کنترل شکاف تیغه به شما می گوید. در اینجا چیزی است که در واقع یک برش سبک را از ماشینی که می توانید برای چندین دهه کار کنید جدا می کند.
کارگاهی که برای ورق فولادی ملایم 16 میلیمتری قرارداد بسته است، این را به سرعت یاد میگیرد. قیچی تیر تابشی که ورق 6 میلیمتری را کنترل میکند شروع به صدای زنگ زدن میکند، لبه بریده میچرخد، و تیغه آنقدر منحرف میشود که هر صفحه کمی ذوزنقهای شود. دستگاه خراب نیست؛ کاری را انجام می دهد که معماری آن هرگز برای آن طراحی نشده بود. یک دستگاه برش هیدرولیک سنگین دقیقاً برای این نوع کار ساخته شده است - ضخامت صفحه از تقریباً 10 میلی متر تا 25 میلی متر و بیشتر - و تصمیم خرید باید با موادی که روزانه برش می دهید شروع شود، نه با لیست قیمت.
در واقع چه چیزی یک ماشین برش را "وظیفه سنگین" می کند
این عبارت به سرعت به ماشینهای سبک متصل میشود، بنابراین به نگاه مهندسی به جای برچسب کمک میکند. چهار عنصر یک برش صفحه اصلی را از یک ماشین ورق فلزی با اطمینان بیش از حد جدا می کند.
ساختار قاب. برش صفحه ضخیم نیروهای جانبی زیادی را به تیغه پایینی، تخت و قاب های جانبی فشار می دهد. قیچی های سنگین از قاب های فولادی پیش تنیده و تمام جوشکاری شده استفاده می کنند که در یک راه اندازی ماشین کاری شده اند، بنابراین پشتیبانی تیغه در طول سال ها کار موازی باقی می ماند. وزن قاب یک عدد باطل نیست. این تفاوت بین یک خط برش ثابت و یک قاب است که به صورت یک قوس کم عمق خم می شود.
حرکت تیغه و چنگک زدن. تیغه بالایی متمایل است، بنابراین فقط یک بخش کوتاه در یک زمان درگیر می شود. ماشین های سبک تر زاویه چنگک را ثابت نگه می دارند. مدل های سنگین به شما امکان تنظیم آن را می دهند. چنگک بالاتر نیروی برش را روی صفحه ضخیم کاهش میدهد، در حالی که چنگک پایینتر لبههای ورق نازک را مربع نگه میدارد - یکی از کم بحثشدهترین و مفیدترین کنترلها در یک برش مدرن.
نگهدارنده های هیدرولیک صفحه بالای 10 میلیمتر به اندازهای سفت است که در حین ضربه بلند شود، و وقتی بلند میشود، برش سرگردان میشود. سیلندرهای گیره هیدرولیک متعدد در کل چرخه کار را روی میز فشار می دهند و نیروی گیره آنها به اندازه تناژ سیلندر اصلی تعیین کننده است.
کنترل شکاف تیغه. شکاف بین تیغه های بالایی و پایینی اندازه سوراخ و صاف بودن لبه را تعیین می کند. ماشینهای سنگین به جای اتکا به ورقهها و حدسها، شکاف دقیق و قابل تنظیمی را ارائه میکنند - معمولاً 5 تا 10 درصد ضخامت مواد. مدار هیدرولیکی که تمام آن را به حرکت در می آورد نیز سزاوار توجه دقیق است. روشی که فشار ایجاد میشود، سیلندرها را همگامسازی میکند و بین ضربهها بازیابی میشود، احساس ماشین را در یک شیفت شلوغ مشخص میکند. را ویژگی های فنی سیستم هیدرولیک در دستگاه برش CNC این را با جزئیات بیشتر توضیح دهید
یک برش سنگین در نیمه دوم شیفت نام خود را به خود اختصاص می دهد، زمانی که قاب گرم می شود، روغن به دمای عملیاتی می رسد و تیغه همچنان با همان زاویه ای که در اولین برش صبح انجام می شود، با صفحه برخورد می کند.
تیر گیوتین یا تاب: دو معماری برای کارهای مختلف
اکثر قیچی های هیدرولیک سنگین در یکی از دو کمپ قرار می گیرند. یک گیوتین هیدرولیک - که اغلب برش دروازه نامیده می شود - تیغه را در یک مسیر عمودی مستقیم به پایین می راند. یک برش پرتو نوسانی تیغه بالایی را روی بازوهای چرخان نصب می کند، بنابراین در طول ضربه از یک قوس خفیف پیروی می کند. هیچ یک از این دو نوع به طور جهانی بهتر نیستند. این تصمیم به محدوده ضخامتی که بر فروشگاه شما غالب است بستگی دارد.
از آنجایی که تیغه گیوتین عمود بر میز می ماند، برش های تمیزتر و قابل پیش بینی تری را روی مواد ضخیم ایجاد می کند و هندسه زیر ضربات سنگین مکرر ثابت می ماند. این معماری برای ورق 13 تا 25 میلیمتری، فولاد سازهای و هر عملیاتی است که کیفیت لبه بیش از سرعت چرخه اهمیت دارد. دستگاه سنگینتر، از نظر فیزیکی بزرگتر و نصب آن گرانتر است - اما این وزن در هر برش برای شما کار میکند.
در مقابل، قیچی تیرهای چرخشی دارای قطعات متحرک کمتر و ردپایی بسیار کوچکتر است. آنها سریعتر روی ورقه نازک و متوسط می چرخند، که آنها را برای کارگاه های تولیدی که تا حدود 10 یا 12 میلی متر برش دارند مناسب می کند. مسیر تیغه به جای یک خط عمودی واقعی یک قوس است، بنابراین هندسه لبه در صفحه بسیار ضخیم کمی کمتر قابل بخشش است. اگر محدوده ضخامت شما به ندرت از 12 میلیمتر تجاوز میکند، ممکن است یک برش پرتو نوسانی خوب ساخته شده باشد.
| در نظر گرفتن | گیوتین (برشی دروازه) | برش تیر تاب |
|---|---|---|
| مسیر تیغه | حرکت عمودی مستقیم | قوس چرخشی |
| محدوده کار سنگین معمولی | 13-25 میلی متر و بالاتر | 4-13 میلی متر |
| کیفیت لبه روی صفحه ضخیم | عالی، پایدار | تا حدود 10-12 میلی متر خوب است |
| قاب و رد پا | سنگین تر، بزرگتر | فشرده، سبک تر |
| بهترین مناسب برای | فولاد سازه، ساخت ورق | تولید ورق، سبک و متوسط |
| پیچیدگی هیدرولیک | سیلندرهای بیشتر، بستر عمیق تر | مدار ساده تر |
مشخصاتی که تعیین می کند دستگاه دوام بیاورد یا خیر
دستگاهی که به عنوان «20 mm × 2500 mm» تبلیغ میشود، همچنان میتواند در کار مداوم خراب شود، زیرا پلاک نام یک برش ایدهآل را توصیف میکند، نه حاشیه پشت آن. هنگام مقایسه قیچی های هیدرولیک سنگین، اعداد و مکانیسم های زیر را بررسی کنید.
- ضخامت و طول برش. رتبه را با رایج ترین مواد خود مطابقت دهید، نه صفحه ضخیم گاه به گاه. یک دستگاه 16×2500 به مغازهای که روی صفحه 10 تا 16 میلیمتری زندگی میکند، بسیار بهتر از یک دستگاه بزرگ 25×3000 که عمدتاً در 10 میلیمتر کار میکند، خدمات میدهد.
- محدوده زاویه شن کش. چنگک متغیر، معمولاً در حدود 0.5 درجه تا 2.5 درجه، به شما امکان می دهد چنگک را برای ورقه های نازک پایین بیاورید و آن را برای صفحه سنگین بالا ببرید - این دامنه مفید دستگاه را به طور قابل توجهی افزایش می دهد.
- تنظیم شکاف تیغه. تنظیمات مستقل و میکرو قابل تنظیم با بازخوانی های واضح به معنای تغییر سریع تر و کنترل منسجم از دسته ای به دسته دیگر است.
- ضربات در دقیقه ماشین های سنگین معمولاً 8 تا 20 ضربه در دقیقه انجام می دهند. توان عملیاتی واقعی بیشتر به طول برش و ضخامت صفحه بستگی دارد تا به شماره عنوان.
- قدرت موتور و فشار هیدرولیک. رتبه موتور و فشار کار سیستم را بررسی کنید و اطمینان حاصل کنید که کولر روغن برای کار مداوم و نه گاه به گاه اندازه گیری شده است.
- محدوده گیج پشت. یک گیج پشتی قابل برنامه ریزی با دقت تکرار در حدود ± 0.5 میلی متر، یک برش دستی را به یک ایستگاه برش تولید تبدیل می کند.
- جنس تیغه و لبه ها. تیغه های باکیفیت با چهار لبه برش قابل استفاده، هزینه ابزار را کاهش داده و عمر سایش قابل پیش بینی می دهد.
شکاف بین ظرفیت اعلام شده و مستمر را تماشا کنید. برشی با اندازه فولاد ملایم 25 میلیمتری، در صورتی که یک شیفت هشت ساعته بدون مکث انجام دهد، تلورانسهای محکمی روی صفحه 20 میلیمتری نخواهد داشت. قبل از امضا، وزن قاب، ظرفیت خنک کننده روغن و چرخه کاری توصیه شده را بپرسید.
یک آزمون پذیرش واقعی: فولاد ملایم 20 میلی متری را در طول کامل تخت برش دهید، صافی لبه و ارتفاع سوراخ را اندازه بگیرید، حداقل پنجاه بار تکرار کنید و دمای روغن هیدرولیک را در طول اجرا تماشا کنید. هندسه پایدار در نیمه دوم آزمون بیش از هر منحنی بروشوری ثابت می کند.
جایی که قیچی های هیدرولیک سنگین نگه داری می شوند
هنگامی که دستگاه بتواند مواد را کنترل کند، سوال اصلی این است که برای خط تولید کلی چه می کند. در ماشینسازی، قیچیهای سنگین صفحات قاب، صفحات پایه و اجزای ساختاری را در مقادیر دستهای برش میدهند - الگویی که مکرراً در مطالعه موردی صنعت ماشین آلات . مراکز خدمات فولاد از دستگاه مشابهی برای پردازش ورق به قطعات قابل فروش استفاده می کنند، در حالی که کارخانه های متالورژی قیچی را مستقیماً در خطوط آماده سازی صفحه قرار می دهند.
سازندگان هواپیما قطعات ساختاری را از آلومینیوم و آلیاژهای با استحکام بالا برش می دهند، جایی که کیفیت لبه ثابت زمان ماشینکاری را در پایین دست کاهش می دهد. حتی مبلمان استیل ضد زنگ، محفظه های الکتریکی و فلزات معماری به لبه مربع واقعی قبل از تاشو و جوشکاری بستگی دارد. در هر یک از این تنظیمات، برش سنگین معمولاً سریعترین راه برای تبدیل صفحه به یک صفحه خالی دقیق است - به شرطی که تیغه، نگهداشتن و زاویه چنگک برای آن ماده خاص تنظیم شده باشد.
اجرای یک برش سنگین: شکاف، چنگک و نگهداری
خرید ماشین مناسب تنها قدم اول است. تنظیمات روزانه تعیین می کند که قطعات چقدر خوب به نظر می رسند. برای فولاد ملایم، شکاف تیغه باید از حدود 5 تا 10 درصد ضخامت صفحه شروع شود - تقریباً 0.8 میلیمتر در صفحه 10 میلیمتری - سپس با توجه به جهت سوراخ و شرایط لبه تنظیم شود. هنگام برش تمیز، زاویه چنگک را تا حد امکان پایین نگه دارید: چنگک بالا نیروی برش را کاهش می دهد، اما لبه های نازک ورق را نیز بیشتر منحرف می کند.
قانون کلی شکاف تیغه. محکم شروع کنید و شکاف را کمی باز کنید تا سوراخ در طول برش یکنواخت شود. یک سوراخ ثابت در طول کامل نشانگر روزانه بهتری نسبت به خواندن میکرومتر در دستگاه سرد است.
کیفیت روغن هیدرولیک مستحق توجه دائمی است. یک برش سنگین مدار خود را در یک جابجایی طولانی به دما فشار می دهد. روغن بیش از حد گرم شده ویسکوزیته را از دست می دهد، بریدگی ها ناهموار می شوند و مهر و موم ها زودتر پیر می شوند. سطح روغن، فیلتراسیون و دمای کارکرد را در یک برنامه ثابت بررسی کنید، نه زمانی که مشکلی ظاهر می شود.
ایمنی بخشی از برنامه تولید است. این ماشین ها انرژی زیادی را در باتری هیدرولیک ذخیره می کنند. حفاظ های جلو و عقب، عملکرد دو دستی و کنترل های قفل شده باید استاندارد باشند و تعمیر و نگهداری تیغه یا قاب باید همیشه با قفل شدن هیدرولیک و پشتیبانی از تیغه شروع شود.
انتخاب یک دستگاه برش هیدرولیک سنگین به تطبیق معماری با ضخامت صفحه ای که در واقع پردازش می کنید، بستگی دارد. سفتی قاب، چنگک متغیر، نیروی نگهدارنده هیدرولیک و کنترل فاصله تیغه بسیار بیشتر از یک پلاک جذاب است. با ضخیم ترین مواد معمولی خود شروع کنید، تست پذیرش را روی آن انجام دهید و به نحوه عملکرد دستگاه پس از یک ساعت برش مداوم توجه کنید. این کار را انجام دهید و قیچی بی سر و صدا به یکی از قابل اعتمادترین ماشین های روی زمین تبدیل می شود.
محصول مرتبط
-
 +86-13813747229
-
 [email protected]
-
 شماره 22 خیابان هایفانگ، شهر چنگدونگ، شهر هایان، استان جیانگ سو، چین.
حق چاپ © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. تمامی حقوق محفوظ است.
